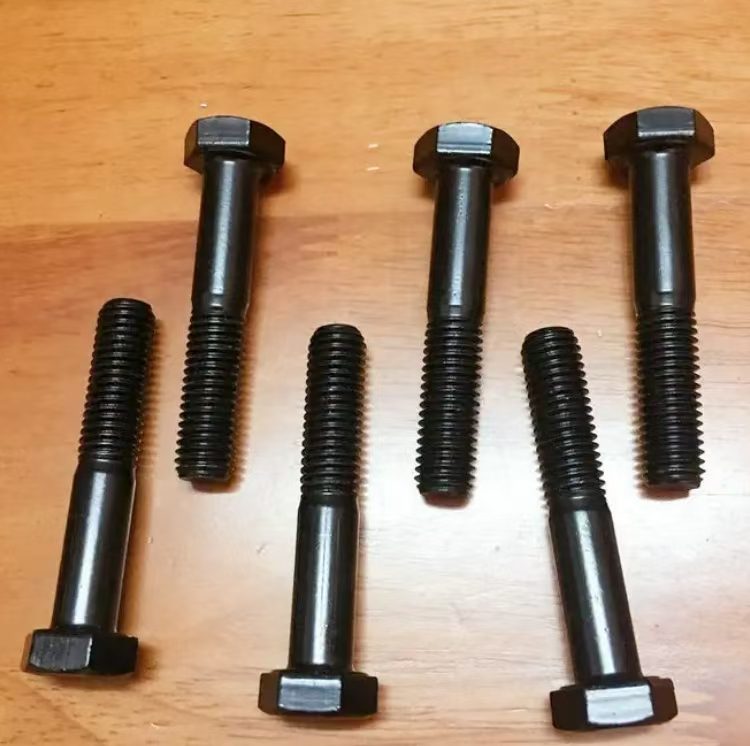
除氢之后封闭剂失效、盐雾掉点,问题出在哪
这是高强度紧固件行业里最容易被误判的一类投诉:同一批螺栓,除氢前抽检盐雾合格,除氢烘烤之后复检不合格。现场第一反应通常是「封闭剂有问题」或者「除氢没做够」,但真正的原因往往在工序顺序与膜层耐温能力上。
先把结论放前面:如果封闭层在除氢烘烤之前就已经上完,那么盐雾掉点几乎是必然的,只是掉多少的问题。掉幅大小取决于三件事——封闭层的耐温上限、烘烤温度与时间、以及钝化膜在高温下的状态。
一、失效长什么样:三种典型外观
除氢导致的封闭层失效,外观上通常有三种表现,可以先用肉眼和放大镜做第一轮判断:
| 外观 | 说明 | 指向 |
|---|---|---|
| 整体变色 | 银白变微黄、微褐,蓝白钝化的蓝相消失 | 有机组分热氧化,或钝化膜脱水 |
| 龟裂、细网纹 | 表面出现细密裂纹,边角处更明显 | 膜层失水收缩、交联结构破坏 |
| 局部发白、起霜 | 多在边角、螺纹牙底、挂具接触点 | 膜层局部过薄或未成膜,腐蚀从缺陷处开始 |
这三种都指向同一个机理:封闭膜的成膜物质在高温下发生了不可逆的结构变化。常规封闭剂多为有机树脂、硅酸盐或有机-无机复合体系,靠交联成膜;190–220℃ 长时间烘烤会让树脂降解、交联链断裂、膜层失水收缩。膜一旦裂开,腐蚀介质就直接接触到钝化层甚至锌层,盐雾时间自然断崖式下跌。
二、三步判定:先确认是不是「热失效」
第 1 步:留样对比
同一批工件分两组,一组按原流程(封闭 → 除氢),一组改成(除氢 → 封闭),两组同时做中性盐雾。这是唯一能一锤定音的试验,成本极低,一两天就能出结果。如果「除氢→封闭」组明显好于「封闭→除氢」组,问题就锁定在耐温上。
第 2 步:看膜层附着
做划格或百格试验。除氢前附着力正常、除氢后大面积脱落,说明膜层已经脆化,属于热失效而非前处理不良。
第 3 步:看钝化层
把封闭层用溶剂或碱洗去掉,观察底层钝化膜颜色。三价铬蓝白钝化在高温下会脱水,颜色由蓝白转微黄甚至发灰,这一层坏了,上面的封闭层再好也撑不住盐雾。这时候单纯换封闭剂不一定够,钝化体系也要一起看。
三、根因不止一个:四条线索逐条排查
| 可能原因 | 怎么确认 | 处理方向 |
|---|---|---|
| ① 封闭层耐温不足 | 查 TDS 上的耐温标注;做第 1 步留样对比 | 换耐温等级更高的封闭体系,或调整工序顺序 |
| ② 烘烤条件超出预期 | 实测炉内温度曲线,不是看仪表设定值 | 炉内温差常达 ±15℃,工件密集区实际温度可能更高 |
| ③ 钝化膜高温脱水 | 去掉封闭层看钝化色;对比不同钝化体系 | 调整钝化配方或缩短高温暴露 |
| ④ 膜层本身有缺陷 | 看边角、牙底是否发白;测膜重 | 改善沥液、甩干与挂具,避免积液与漏涂 |
四、工艺顺序:四种组合,各自的代价
行业里围绕「除氢」和「封闭」的先后,大致有四种组合方式,各有代价:
| 工序组合 | 优点 | 代价 / 风险 |
|---|---|---|
| ① 封闭 → 除氢 | 流程短,一次进炉 | 封闭层直接承受高温,多数体系会失效,盐雾大幅衰减 |
| ② 除氢 → 封闭 | 封闭层不受高温影响 | 占用两道工序;封闭前若再酸洗活化,可能重新引入氢 |
| ③ 除氢 → 封闭 → 再除氢 | 兼顾氢脆与膜层 | 两次高温,能耗与工期翻倍,二次除氢仍会损伤膜层 |
| ④ 用耐高温封闭剂,除氢与封闭一次完成 | 少一道进出槽,工期与能耗都省 | 对封闭剂的耐温上限要求高,需先做验证 |
第四种是近几年被讨论最多的方向:如果封闭层本身能扛住除氢温度,就可以把两道工序合并。判断能不能走这条路,只需要一个数据——该封闭剂在除氢温度下烘烤后,盐雾保持率是多少。这个数据必须由供应商提供实测,不能只看「耐温 xx℃」这一句宣传语。
五、什么时候该考虑换封闭体系
不是所有盐雾掉点都要换药水。满足下面任意两条,才值得评估换剂:
- 除氢工序无法取消或降温——客户标准或产品等级决定了必须在 190℃ 以上保温数小时;
- 除氢后盐雾掉幅超过 40%——例如从 96h 掉到 50h 以下,且已排除钝化与前处理问题;
- 二次封闭的综合成本高于换剂——把「除氢后二次封闭」的人工、能耗、返工率折算成每平方米成本;
- 外观要求过不去——变色导致客户拒收,靠调浓度解决不了。
六、GT-Sealer 501HT 在这件事上的定位
501HT 是一款有机无机复配型水性封闭剂,适用锌、锌镍、锌铁、锌钴、锌合金及铝合金(三价铬钝化后)。其技术说明书标注的关键一条是:250℃ 烘烤不变色,除氢后仍保持耐蚀性——这正是上面第四种工艺路线所需要的前提。
另外两个与现场维护相关的参数:开缸浓度 100–400 ml/L(对比常见的 750–1000 ml/L 体系,原液用量低一个量级);工作液 pH 7.5–10 区间内正常免调,只需补加原液,不需要连续搅拌与精密过滤。
七、给现场的一份排查清单
- 确认失效是除氢后才出现,还是除氢前就有(查两批留样记录);
- 实测炉内温度曲线,记录工件密集区的真实温度与保温时间;
- 做「封闭→除氢」与「除氢→封闭」的对照盐雾;
- 去掉封闭层,观察钝化膜颜色是否变化;
- 检查边角、牙底、挂具接触点是否有漏涂与积液;
- 若前五步都排除,再评估封闭剂的耐温上限是否匹配你的除氢工况。