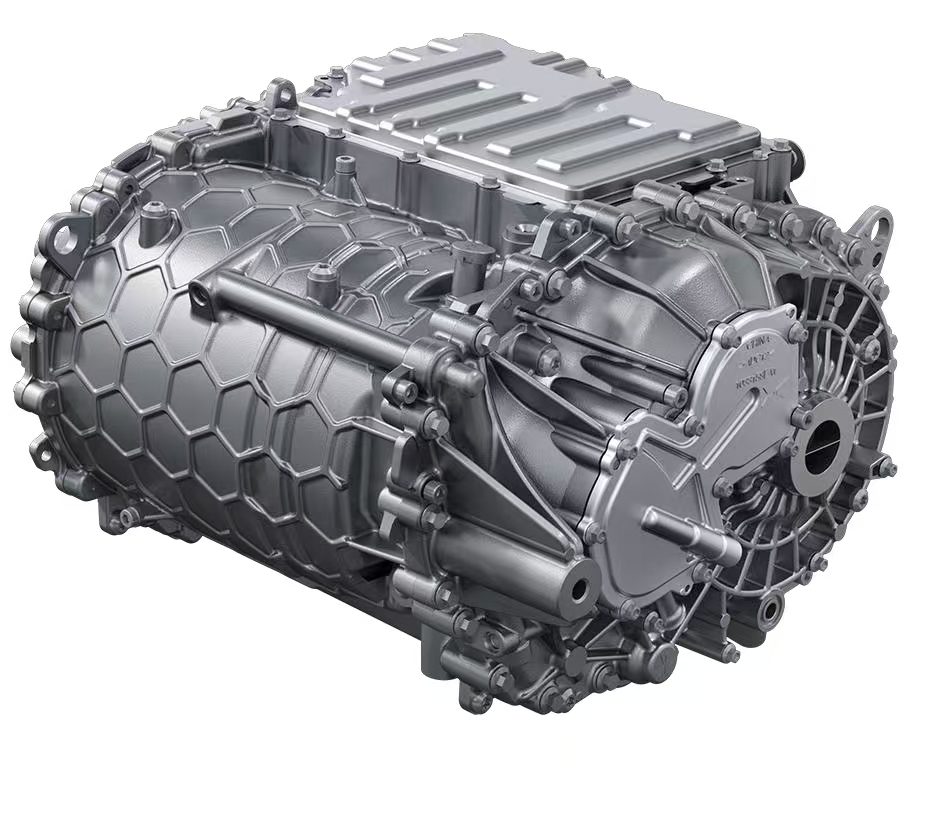
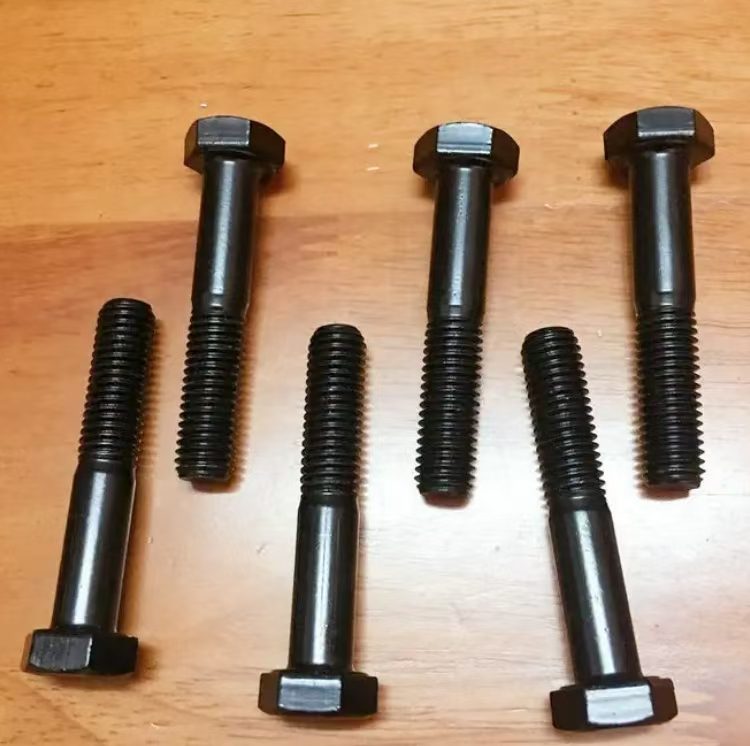
电驱总成的紧固件同时面对两路高温:运行温升,与镀锌后的除氢烘烤。这一页按失效症状讲清楚 这个场景难在哪、怎么排查、封闭剂要满足什么——结论先行,细节在后。
很多失效分析只盯着一头,另一头被漏掉。电动车场景里两路热源是叠加的。
10.9 / 12.9 级高强度紧固件镀锌后必须除氢,常规 190–220℃ 保温数小时到二十几小时; 部分规范要求更高或更久,上限区间摸到 250℃。烘烤是氢扩散的前提,省不掉。
电驱总成的功率密度逐年提高,电机绕组绝缘等级的极限在 180℃ 一档,壳体、减速箱与紧邻区域 在峰值工况下温度可达 200℃ 以上;三电部件还要过整车厂的高温循环与热冲击测试。
如果你的件正在出下面任何一种情况,先按这个顺序排查,再谈换不换药水。
封闭膜在烘烤中失水降解,外观先变,性能后变。变色往往出现在盐雾掉点之前,是最早的信号。
送检样与量产件差在烘烤:量产批次过炉时间长或温度偏高,膜层在炉里已经受损。
膜层受热软化或局部脱落,同一扭矩下的夹紧力变了——电动车装配线对这一点尤其敏感。
多数封闭剂靠有机树脂或硅酸盐交联成膜,膜里残留的水分与溶剂是成膜的一部分。
190–250℃ 长时间烘烤让膜层失水收缩、树脂降解,交联结构被破坏。
膜一裂,腐蚀介质直达钝化层与锌层,盐雾表现当场崩,白锈提前出现。
按这个清单逐条核,缺一条,后面的盐雾报告都站不住。
| 要求 | 为什么在电动车场景里格外重要 |
|---|---|
| ① 250℃ 烘烤不变色、不开裂 | 除氢工序省不掉,膜层必须能在烘烤里活下来 |
| ② 除氢后盐雾保持 | 「烘烤前的盐雾数据」没有意义,客户验的是烘烤后的件 |
| ③ 摩擦系数稳定且可复现 | 装配线靠扭矩控制夹紧力,膜层即摩擦面,漂移=批量风险 |
| ④ 开缸浓度与单耗可算 | 新项目报价前要算清每平方米成本,浓度高一倍账就不一样 |
| ⑤ 常温使用、免调 pH | 产线少一个加热与监控环节,就少一个出错点 |
上面的清单,就是 GT-Sealer 501HT 的设计目标——一款水性锌层封闭剂,为「有除氢烘烤工序」的产线而生。
| 参数(TDS 原文 / 供方确认口径) | 数值 |
|---|---|
| 耐温表现 | 250℃ 烘烤不变色,除氢后仍保持耐蚀性 |
| 类型 | 有机无机复配型水性封闭剂 |
| 开缸浓度 | 100–400 ml/L |
| 操作温度 / pH | 常温–40℃;pH 7.5–10 正常免调 |
| 摩擦系数 | 0.13–0.18 |
| 适用镀层 | 锌、锌镍、锌铁、锌钴、锌合金、铝合金(三价铬钝化后) |
数据来源:产品技术说明书原文及供方确认口径,未做推算与加工;盐雾小时数与工况相关,用前请实测。
成膜体系不依赖单一有机树脂:高温段由无机组分承担骨架,有机组分负责柔韧与封孔, 250℃ 烘烤后膜层保持完整,盐雾不因除氢而掉点。开缸浓度只有常规封闭的一半到几分之一, 槽液常温运行、pH 免调——按上面的五条要求逐条对得上。
各主机厂与各部件不同,紧固件常见要求从 480 到 720 小时不等,三电相关件往往更严。以你的图纸与主机厂企标为准,本站不提供保证值。
四种工序组合各有代价,选哪种取决于封闭剂能不能扛住烘烤温度。完整对比见「工艺流程」页的四种组合分析。
本页的 250℃ 指除氢烘烤的上限区间;电驱运行温升是另一路热源。选型时建议按「烘烤温度」与「运行峰值温度」同时校核,两者取更苛刻者。
主要看三点:槽液浓度区间是否兼容现有挂具与流量计、是否需要加热与 pH 控制环节、烘烤工序是否可以与封闭合并。以中低浓度起做小批量验证最稳妥。
把镀种、钝化体系、盐雾要求和是否有除氢工序告诉我们,我们帮你先做技术预判。